La importancia del estampado en la fabricación de chapa metálica: una guía completa para compradores B2B
El mercado global de piezas estampadas: escala, estructura y motores de crecimiento
El tamaño del mercado de estampado refleja directamente su papel fundamental en la fabricación. En 2025, la industria global de piezas estampadas alcanzó aproximadamente 385 mil millones de dólares, con un crecimiento interanual del 4,2%. Según Research and Markets, el mercado global de estampado de metales se valoró en aproximadamente 223,2 mil millones de dólares en 2025 y se proyecta que alcance los 258,9 mil millones de dólares para 2030, lo que representa una CAGR de aproximadamente el 3,8%. A pesar de las diferencias en el alcance estadístico, ambas fuentes apuntan a la misma tendencia: el estampado es un mercado maduro que continúa expandiéndose.
El sector automotriz es el mayor usuario final de piezas estampadas, lo que representa aproximadamente el 62% de la demanda, mientras que los electrodomésticos y la electrónica juntos representan alrededor del 21%. Cada vehículo de pasajeros utiliza un promedio de aproximadamente 178 piezas estampadas, mientras que los vehículos comerciales utilizan alrededor de 132. Cabe destacar que los vehículos de nueva energía utilizan aproximadamente un 23% más de piezas estampadas por unidad que los vehículos de combustión interna convencionales, y el incremento proviene principalmente de las carcasas de los paquetes de baterías, las barras colectoras y los componentes del sistema de transmisión eléctrica. Esto significa que, a medida que se acelera la electrificación global, la estructura de la demanda de piezas estampadas está experimentando un cambio cualitativo.
En términos de dinámica regional, Asia-Pacífico representó el 57,3 % de la producción mundial de piezas estampadas en 2025. China, con un tamaño de mercado superior a 120 000 millones de USD, posee aproximadamente el 31,2 % de la cuota global, con una tasa de crecimiento interanual del 5,8 %, significativamente superior a la de Norteamérica y Europa. El mercado europeo, impulsado por las regulaciones de emisiones de carbono, vio aumentar la proporción de piezas estampadas de aleación de aluminio y acero de alta resistencia del 34 % en 2020 al 51 % en 2025. Para los compradores, comprender estas diferencias regionales ayuda a desarrollar estrategias de cadena de suministro más resilientes.
El núcleo técnico del estampado: equilibrar eficiencia y precisión
La razón por la que el estampado se ha convertido en el proceso preferido para la fabricación de chapa metálica en grandes volúmenes radica en sus características tecnoeconómicas únicas.
Eficiencia de volumen impulsada por el utillaje
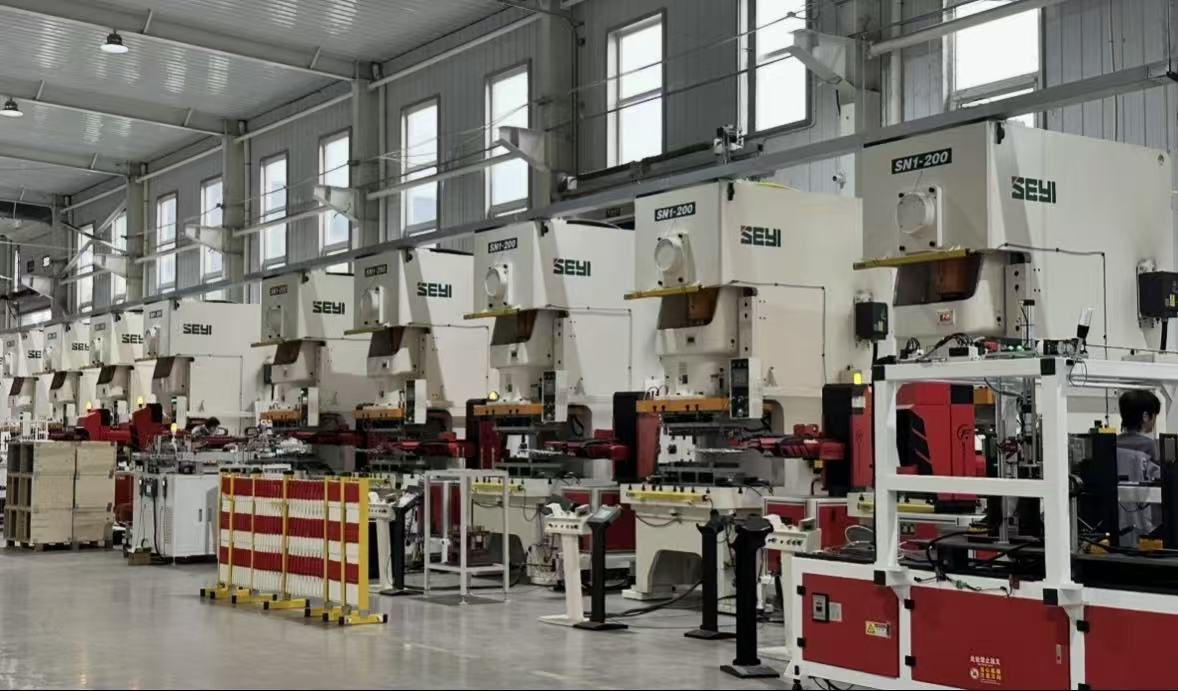
La herramienta central de la estampación es el conjunto de troquel, compuesto por componentes clave que incluyen el punzón, el bloque de troquel, la placa expulsora y los pasadores guía. Una vez instalado y ajustado el troquel, la prensa de estampación puede funcionar a alta velocidad con una intervención manual mínima, produciendo una o más piezas por carrera. Esta estructura de costes de “alta inversión inicial, coste marginal extremadamente bajo” significa que, una vez que el volumen supera un cierto umbral, el coste unitario de la estampación es muy inferior al de procesos pieza por pieza como el corte por láser o el plegado.
Tomemos como ejemplo la estampación con troquel progresivo: la bobina de chapa pasa secuencialmente por múltiples estaciones dentro del troquel —perforado, recorte, plegado, conformado— para producir una pieza completa sin transferencia manual durante todo el proceso. Para piezas de chapa metálica con una demanda anual que oscila entre decenas de miles y millones de unidades, la estampación con troquel progresivo es prácticamente la única opción.
Consistencia de precisión y aprovechamiento del material
La estampación de precisión moderna puede lograr un control de tolerancias muy ajustado, satisfaciendo los estrictos requisitos dimensionales desde conectores electrónicos en miniatura hasta componentes estructurales de tamaño medio. La selección del acero para matrices —como el acero para herramientas D2 de alta resistencia al desgaste o el acero A2 de tenacidad equilibrada— afecta directamente la vida útil de la matriz y la estabilidad de la calidad de las piezas.
La utilización del material es otra ventaja oculta de la estampación. Mediante un diseño adecuado de anidamiento, se puede maximizar el aprovechamiento de la bobina, con tasas de desperdicio significativamente menores que en los procesos de corte pieza por pieza. Para materiales costosos como el cobre y el aluminio, esta ventaja se traduce directamente en ahorro de costos.
Descripción general de los principales métodos de estampación
Según la complejidad de la pieza y los requisitos de volumen, se dispone de diversos métodos de estampación. Estampación con matriz progresiva es adecuada para piezas de gran volumen y múltiples operaciones, con alimentación continua de bobina para máxima eficiencia.Matrices compuestasrealizar múltiples operaciones en una sola estación, adecuado para volúmenes medios y requisitos de mayor precisión.troqueles de transferenciautilizan brazos mecánicos para mover piezas entre estaciones, aplicables a piezas más grandes que requieren conformado en múltiples pasos. La selección del material del troquel es igualmente crítica: el acero para herramientas D2, con su excelente resistencia al desgaste, es el estándar de la industria para troqueles de alto volumen, mientras que el acero A2 ofrece un equilibrio entre tenacidad y resistencia al desgaste.
Principios de diseño para la fabricabilidad
Para los compradores B2B, el costo y la calidad de las piezas estampadas se determinan en gran medida en la etapa de diseño. Comprender los principios básicos de diseño para la fabricabilidad (DFM) ayuda a evitar riesgos potenciales antes de solicitar cotizaciones.
Radio de curvaturaes el punto de control DFM más común. Si el radio de curvatura interior es menor que 1 vez el espesor del material, es muy probable que se produzcan grietas en la superficie exterior; un radio excesivamente grande puede causar desafíos en el control del retorno elástico.Distancia del agujero al bordees igualmente crítico: los agujeros demasiado cerca de la línea de doblado pueden distorsionarse después del conformado, mientras que los demasiado cerca del borde exterior pueden deformar la tira durante el punzonado. Una recomendación general es una distancia mínima de borde a agujero de 1 a 2 veces el espesor del material.
Alivios de doblez son particularmente necesarios cuando una línea de doblado termina cerca de un borde, evitando el desgarro o apilamiento del material en la esquina. Además, los compradores deben evitar especificar tolerancias excesivamente ajustadas en superficies no funcionales; las tolerancias en piezas estampadas deben estar directamente relacionadas con la función de ensamblaje, ya que ajustarlas uniformemente solo incrementa los costos de matriz y los gastos de inspección.
Tendencias de la Industria: Fabricación Inteligente y Sostenible
La industria del estampado está experimentando una actualización de eficiencia impulsada por la automatización y la digitalización. El tema de EuroBLECH 2026, «Producción inteligente y sostenible para un futuro más fuerte», captura precisamente esta dirección. El monitoreo de procesos impulsado por IA, la simulación de gemelos digitales y la integración robótica están pasando de etapas experimentales a la implementación real en líneas de producción. Las empresas líderes han reducido los ciclos de entrega promedio a 12 días y han elevado las tasas de rendimiento por encima del 97,5 % mediante sistemas de programación inteligentes.
Los cambios en el ámbito de los materiales son igualmente profundos. Las solicitudes de patentes para procesos como el estampado en caliente de acero de alta resistencia y el estampado en frío de aleaciones de aluminio crecen a un ritmo anual del 14 %, y las patentes de procesos híbridos de fundición a presión integrada y estampado para vehículos de nueva energía han superado las 2.200. Estas evoluciones tecnológicas implican que las piezas estampadas pueden soportar requisitos de mayor resistencia con un peso más ligero, respondiendo directamente a las urgentes necesidades de aligeramiento de los sectores automotriz y aeroespacial.
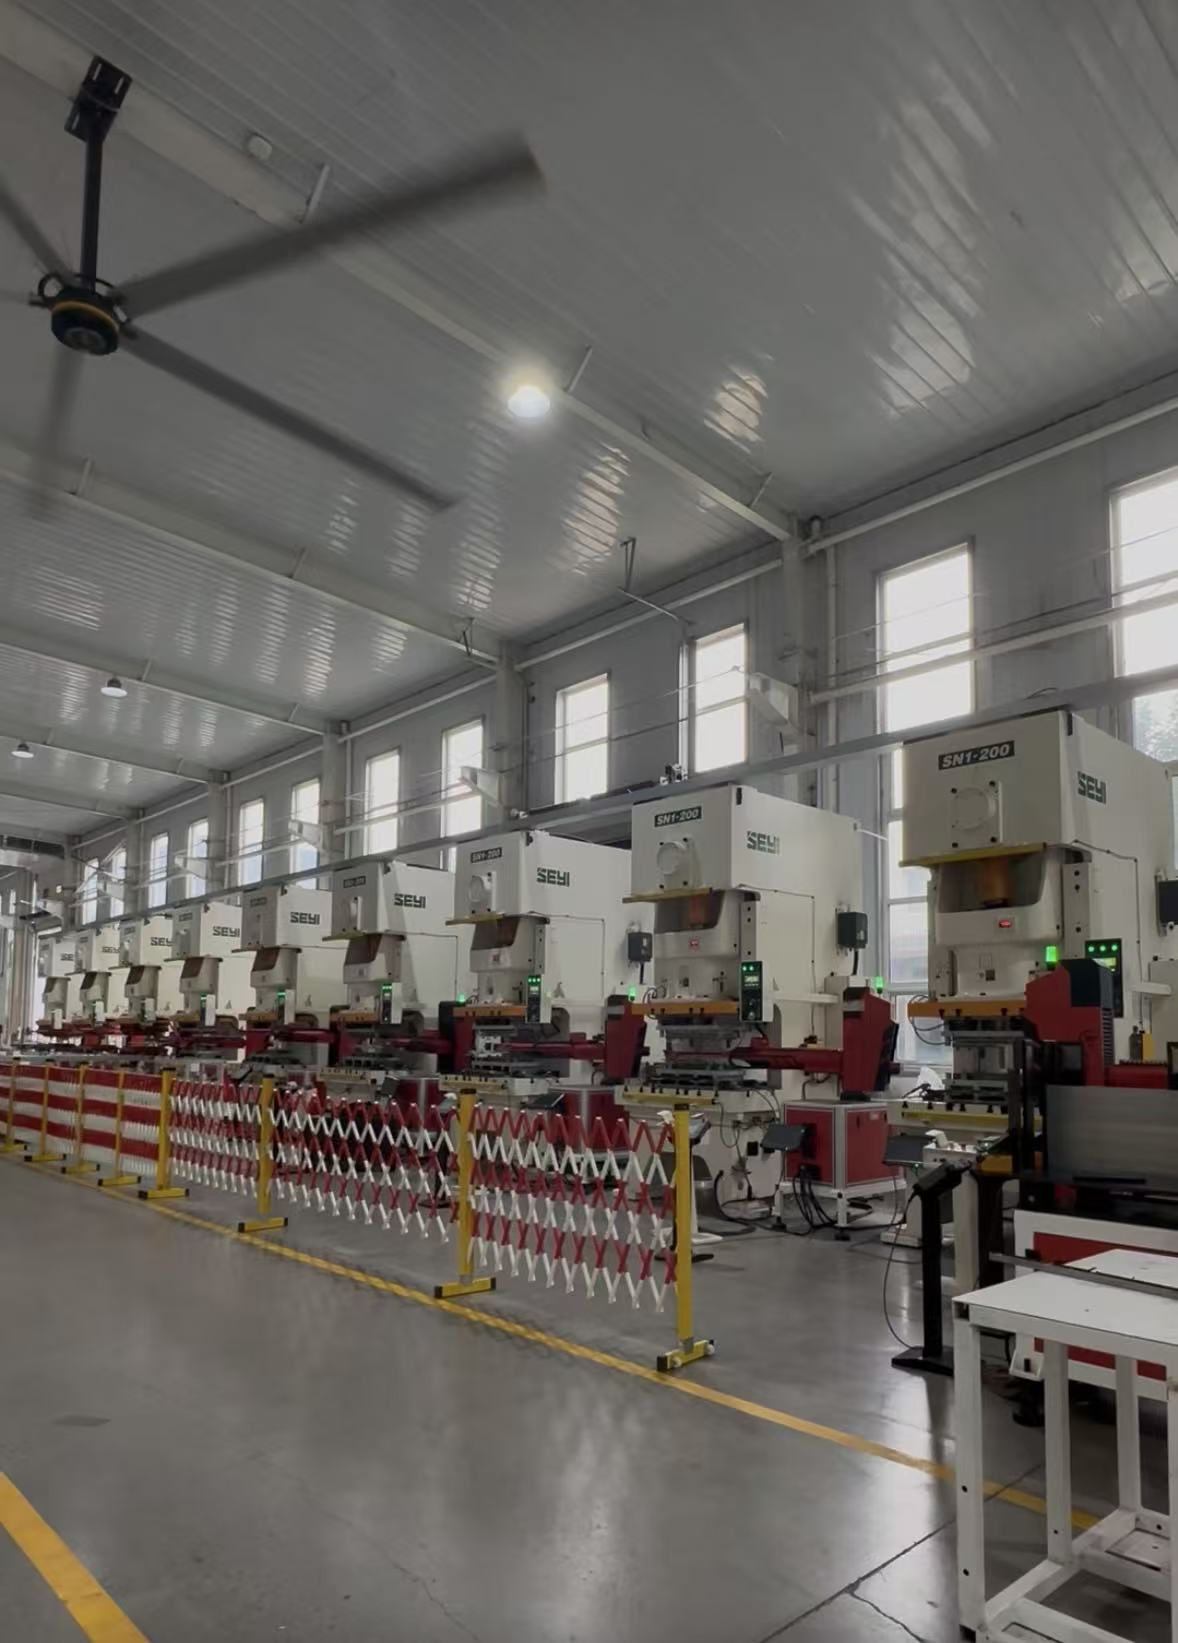
La proliferación de prensas servoaccionadas y de sistemas automatizados de carga y descarga amplía aún más la viabilidad económica del estampado hacia escenarios de lotes pequeños y medianos. Para los compradores con volúmenes de pedido limitados pero altos requisitos de consistencia, esto significa que ahora más proveedores poseen capacidades de servicio económicamente viables.
Preguntas frecuentes de los compradores
P: ¿Vale la pena la inversión inicial en troqueles de estampado?
Depende del volumen total de demanda y del ciclo de vida de la pieza. Los costos del troquel deben amortizarse en el precio unitario. Tomando como ejemplo los troqueles progresivos, si la demanda anual alcanza decenas de miles de unidades o más, el costo unitario del estampado suele ser significativamente menor que el procesamiento pieza por pieza; sin embargo, si la demanda total es de solo unos cientos de unidades, la inversión en el troquel es difícil de recuperar. Se recomienda a los compradores proporcionar el uso anual preciso y las expectativas del ciclo de vida del producto para que los proveedores realicen un análisis comparativo de costos.
P: ¿Cuál es la cantidad mínima de pedido típica para piezas estampadas?
Varía según el proveedor y el proceso. Algunos proveedores chinos aceptan prototipos de una sola pieza, mientras que las cantidades mínimas de pedido para producción en masa son principalmente de alrededor de 1000 unidades, aunque los detalles dependen de las especificaciones del material y la complejidad del troquel. Para materiales estándar y formas simples, el umbral mínimo puede reducirse aún más.
P: ¿Cuáles son las principales desventajas del estampado en comparación con el corte por láser y el plegado?
Los principales inconvenientes radican en el plazo de entrega del troquel y los costos de cambio de diseño. Los troqueles de estampado suelen requerir varias semanas desde el diseño hasta la prueba de producción, y una vez que el diseño de la pieza está finalizado, las modificaciones posteriores pueden implicar el retrabajo o la reconstrucción del troquel. Por lo tanto, el estampado es más adecuado para la producción en grandes volúmenes después de la congelación del diseño, en lugar de la etapa inicial de prototipado con iteraciones frecuentes.
P: ¿Cómo puedo evaluar la capacidad de troquelado de un proveedor de estampado?
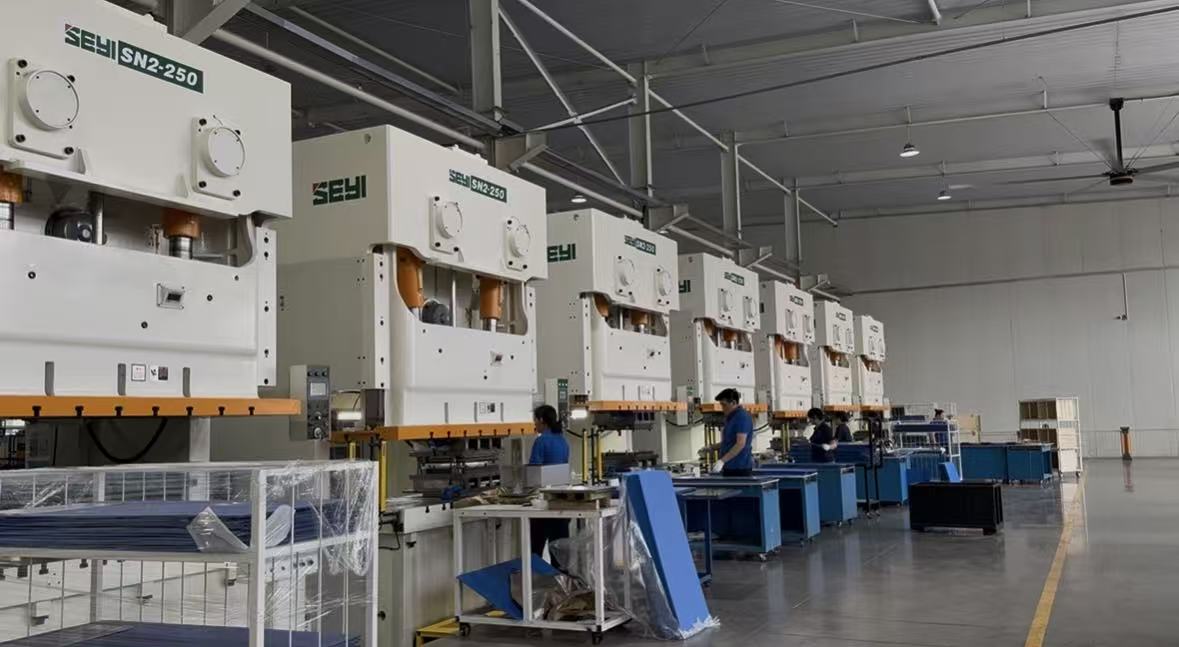
La clave es si poseen capacidades internas de diseño y fabricación de troqueles. Los proveedores que dependen de troqueles subcontratados suelen estar en desventaja en el control de entregas y la respuesta a problemas. Los compradores pueden solicitar registros de mantenimiento de troqueles, rangos de tonelaje de las prensas e historiales de casos de producción de piezas similares.
Conclusión
La importancia del estampado en la fabricación de chapa metálica radica esencialmente en un intercambio determinista: cambiar la inversión inicial en troqueles por una eficiencia, consistencia y ventajas de costo unitario inigualables en la producción de alto volumen. Impulsados por múltiples fuerzas, incluyendo la reducción de peso en la automoción, la miniaturización electrónica y la inteligencia de fabricación, los límites de la tecnología de estampado continúan expandiéndose. Para los compradores internacionales B2B, seleccionar un socio de estampado con capacidades internas de troquelado, soporte de ingeniería DFM y un historial de entregas verificable es la ruta crítica para obtener una ventaja competitiva en este proceso maduro.